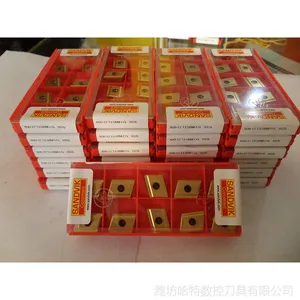
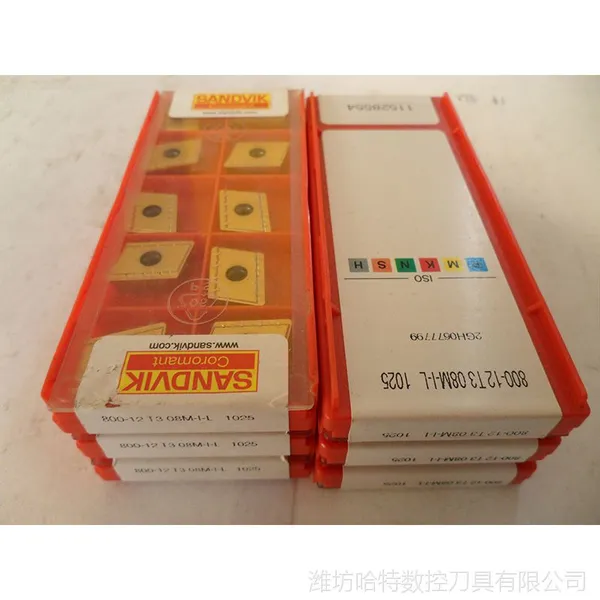
| 品牌:SANDVIK/山特维克 | 型号:R245-12T3E-ML 1025 | 材质:硬质合金 |
| 结构类型:机夹式 | 是否涂层:涂层 | 是否进口:是 |
R245-12T3E-ML 1025
R245-12T3E-ML 1030
R245-12T3E-PL 1030
R245-12T3E-W 1020
R245-12T3K-MM 2030
R245-12T3M-KH 1020
R245-12T3M-KM 1020
R245-12T3M-KM 3220
R245-12T3M-PM 1030
R245-12T3M-PM 4240
R290.90-12T320M-PH 4240
R290.90-1504M-WL 4030
R290-12T308E-ML 2040
R290-12T308M-KM 1020
R290-12T308M-PL 4220
R290-12T308M-PM 4220
R290-12T308M-PM 1030
R300-0828E-PL 1030
R300-1240M-PM 4230
R365-1505ZNE-PM 4230
R390-11T304M-KM 3040
R390-11T304M-PM 1025
R390-11T304M-PM 1030
R390-11T304M-PM 4240
R390-11T308M-KL 3040
R390-11T308M-KM 1020
R390-11T308M-KM 3040
R390-11T308M-MM 2030
R390-11T308M-PL 1025
R390-11T308M-PL 1030
R390-11T308M-PL 4220
R390-11T308M-PL 4230
R390-11T308M-PL 4240
R390-11T308M-PM 1030
R390-11T308M-PM 4040
R390-11T308M-PM 4230
R390-11T308M-PM 530
R390-11T310M-KH 1020
R390-11T310M-PH 4240
R390-170404M-PM 4240
R390-170408M-KH 1020
R390-170408M-PM 1025
R390-170408M-PM 4240
R390-170412E-MM 2030
R390-180608M-PM 4230
R390-180612M-PM 1030
R390-180612M-PM 4220
R390-180612M-PM 4230
RCKT1204MO-PH 4220
RCKT1204MO-PH 4240
RCKT1204MO-PM 4240
RCKT1606MO-PM 4230
RCMT0803MO 4225
RCMT10T3MO 3215
RCMT10T3MO 4225
RCMT10T3MO 4235
RCMT1204MO 4225
RCMT2507MO 4225
TNMG160408-PM 4215
TNMG160408-QM 4225
VBMT160404-PF 4225
VBMT160404-PM 4215
VBMT160404-PM 4225
VBMT160408-PM 4325
VBMT160408-UM 4225
VNMG160408-PM 4225
K铸铁、冷硬铸铁、短切屑可锻铸铁。
CB7525(BN)-K05(K01-K10
极硬的立方氮化硼材质。具有很高的切削刃韧性和良好的耐磨性,这使其成为连续和间断切削条件下高速精加工灰口铸铁的选择。
CC6190(CN)–K10(K01–K20
纯氮化硅基陶瓷材质,在高温时具有良好的耐磨性。推荐用于良好工况下铸铁的高速粗加工到精加工。它也能进行一些断续加工。
GC1690(HC)-K10(K01-K05)
涂层氮化硅陶瓷牌号,GC1690的特性使之适合铸铁的轻载粗加工、半精加工和精加工应用场合。
GC3205(HC)–K05(K01-K15)
CVD涂层硬质合金,由厚且平滑的耐磨涂层和硬基体组成。推荐用于灰口铸铁(GCI)的高速车削。
GC3210(HC)–K05(K01-K20)
CVD涂层硬质合金,由厚的且平滑的耐磨涂层和硬基体组成。推荐用于球墨铸铁(NCI)的高速车削。
GC3215(HC)–K05(K01-K25)
CVD涂层硬质合金,由厚且平滑的耐磨涂层和硬基体组成,能够满足间断切削条件的需求。推荐作为所有铸铁以低到中等切削速度进行粗加工的一般选择。
CC650(CM)–K01(K01-K05)
Al2O3复合陶瓷。推荐用于稳定条件下的灰口铸铁和淬硬铸铁的高速精加工。
GC3005(HC)-K10(K01-K20
CVD涂层硬质合号,耐磨涂层与硬基体结合强度极高,可承受高温。用于球墨铸铁、高强度可锻铸铁和“粘”(合金)铸铁的精加工到粗加工。
CB7925(BN)-K05(K01-K10
整体式CBN材质,具有很高的切削刃韧性与良好的耐磨性。CB7925适合于在连续和间断切削条件下加工灰口铸铁和冷硬铸铁。
CC620(CA)–K01(K01-K05)
“纯”Al2O3陶瓷牌号。推荐用于稳定条件和干切削条件下的灰口铸铁的高速精加工。
CT5015(HT)–K05(K01-K10)
非涂层金属陶瓷牌号,有优良的抗积屑瘤性和抗塑性变形性。用于要求高表面质量、小公差与/或低切削力时的球墨铸铁的精加工。fnxap<0.35mm2
H13A(HW)–K20(K10-K30
非涂层硬质合号,耐磨粒磨损与高强度的理想结合。适合于中到低切削速度、高进给加工铸铁。