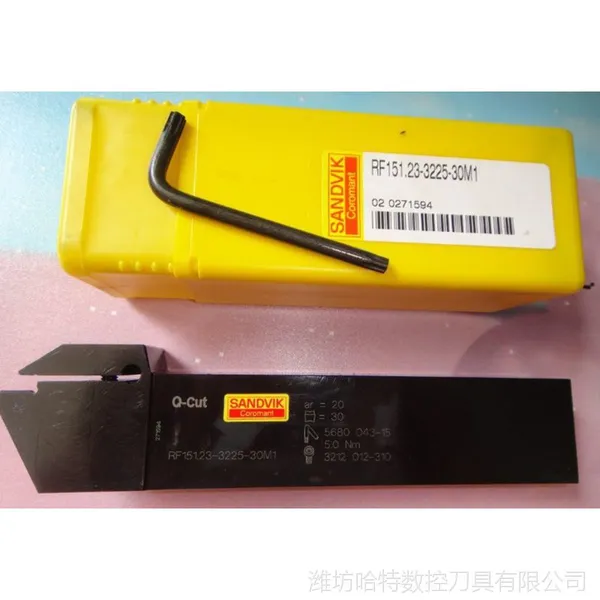
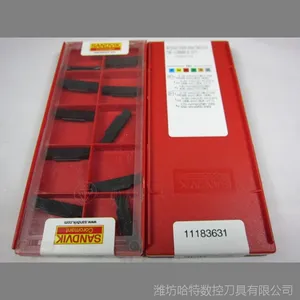
| 品牌:SANDVIK/山特维克 | 型号:CCGW09T304S01020F 7015 | 材质:硬质合金 |
| 结构类型:机夹式 | 是否涂层:涂层 | 是否进口:是 |
CCGT 09 T3 04-UM 1115
CCGT 09 T3 04-UM 1125
CCGT 09 T3 04-UM 1515
CCGT 09 T3 04-UM 5015
CCGT 09 T3 04-UM H13A
CCGT 09 T3 08-UM 1105
CCGT 09 T3 08-UM 1115
CCGT 09 T3 08-UM 1125
CCGT 09 T3 08-UM 1515
CCGT 09 T3 08-UM 2035
CCGT 09 T3 08-UM 5015
CCGT 09 T3 08-UM H13A
CCGT 12 04 04-UM H10A
CCGT 12 04 08-UM H10A
CCGW060202T01030F 7015
CCGW060202T01030F 7025
CCGW060204S01030F 7015
CCGW060204S01030F 7025
CCGW060204S01030F 7525
CCGW060204T01020F 7525
CCGW060204T01030FWH 7015
CCGW060204T01030FWH 7025
CCGW060208S01030F 7015
CCGW060208S01030F 7025
CCGW060208T01030FWH 7015
CCGW060208T01030FWH 7025
CCGW09T304S01020F 7015
CCGW09T304S01020F 7025
CCGW09T304S01020FWH 7025
CCGW09T304S01530F 7525
CCGW09T304T01020F 7525
CCGW09T304T01020FWH 7015
CCGW09T308S01020F 7015
CCGW09T308S01020F 7025
CCGW09T308S01020FWH 7025
CCGW09T308S01530F 7015
CCGW09T308S01530F 7025
CCGW09T308S01530F 7525
CCGW09T308T01020F 7525
CCGW09T308T01020FWH 7015
CCGW09T312S01020F 7015
CCGW09T312S01020FWH 7015
CCGW09T312S01530F 7015
CCGW09T312S01530F 7025
K铸铁、冷硬铸铁、短切屑可锻铸铁。
CB7525(BN)-K05(K01-K10
极硬的立方氮化硼材质。具有很高的切削刃韧性和良好的耐磨性,这使其成为连续和间断切削条件下高速精加工灰口铸铁的选择。
CC6190(CN)–K10(K01–K20
纯氮化硅基陶瓷材质,在高温时具有良好的耐磨性。推荐用于良好工况下铸铁的高速粗加工到精加工。它也能进行一些断续加工。
GC1690(HC)-K10(K01-K05)
涂层氮化硅陶瓷牌号,GC1690的特性使之适合铸铁的轻载粗加工、半精加工和精加工应用场合。
GC3205(HC)–K05(K01-K15)
CVD涂层硬质合金,由厚且平滑的耐磨涂层和硬基体组成。推荐用于灰口铸铁(GCI)的高速车削。
GC3210(HC)–K05(K01-K20)
CVD涂层硬质合金,由厚的且平滑的耐磨涂层和硬基体组成。推荐用于球墨铸铁(NCI)的高速车削。
GC3215(HC)–K05(K01-K25)
CVD涂层硬质合金,由厚且平滑的耐磨涂层和硬基体组成,能够满足间断切削条件的需求。推荐作为所有铸铁以低到中等切削速度进行粗加工的一般选择。
CC650(CM)–K01(K01-K05)
Al2O3复合陶瓷。推荐用于稳定条件下的灰口铸铁和淬硬铸铁的高速精加工。
GC3005(HC)-K10(K01-K20
CVD涂层硬质合号,耐磨涂层与硬基体结合强度极高,可承受高温。用于球墨铸铁、高强度可锻铸铁和“粘”(合金)铸铁的精加工到粗加工。
CB7925(BN)-K05(K01-K10
整体式CBN材质,具有很高的切削刃韧性与良好的耐磨性。CB7925适合于在连续和间断切削条件下加工灰口铸铁和冷硬铸铁。
CC620(CA)–K01(K01-K05)
“纯”Al2O3陶瓷牌号。推荐用于稳定条件和干切削条件下的灰口铸铁的高速精加工。
CT5015(HT)–K05(K01-K10)
非涂层金属陶瓷牌号,有优良的抗积屑瘤性和抗塑性变形性。用于要求高表面质量、小公差与/或低切削力时的球墨铸铁的精加工。fnxap<0.35mm2
H13A(HW)–K20(K10-K30
非涂层硬质合号,耐磨粒磨损与高强度的理想结合。适合于中到低切削速度、高进给加工铸铁。