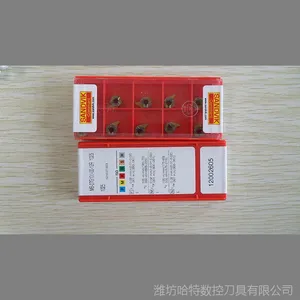
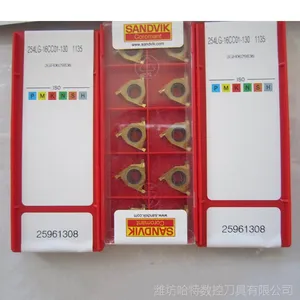
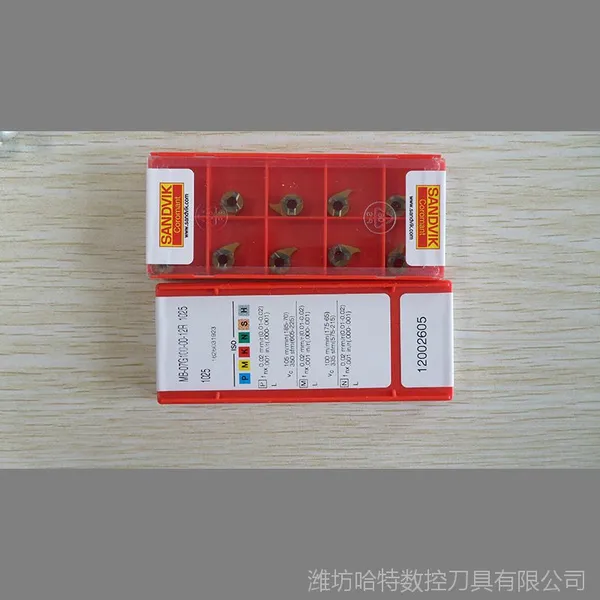
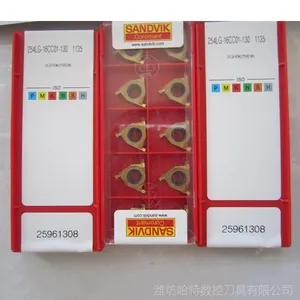
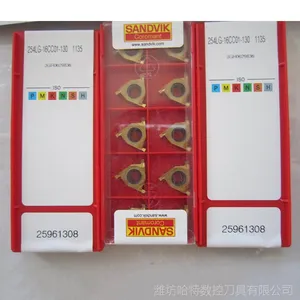
| 品牌:SANDVIK/山特维克 | 型号:254RG-16CC01-130 1135 | 材质:硬质合金 |
| 结构类型:机夹式 | 是否涂层:涂层 | 是否进口:是 |
| 适用机床:木工机床 | 加工范围:切槽 浅切槽 | 规格:254RG-16CC01-130 1135 |
P---钢、铸钢、长切屑可锻铸铁。
GC3115(HC)–P15(P05-P25)
非常耐磨的CVD涂层牌号。由于出色的热硬性,特别推荐在稳定工况下高速切槽和切断,也适用于加工硬钢。在良好工况下以高切削速度使用。
GC3020(HC)–P15(P05-P25)
非常耐磨的CVD涂层牌号。由于出色的热硬性,特别推荐在稳定工况下高速切槽和切断,也适用于加工硬钢。在良好工况下以高切削速度使用。
GC4225(HC)-P20(P10-P35)
通用CVD涂层牌号,集高而磨性和切削刃安全性于一体,是稳定工况下切槽与车削工序的。中到高切削速度。
GC1025(HC)–P25(P15–P45)
优良的通用牌号,用于切断、切槽以及车削工序。此PVD涂层牌号在低碳钢和其它粘性材料中工作很好。低到中等的切削速度和进给。
GC1125(HC)-P30(P15-P45)
这种改进的PVD涂层硬质合号是一款***的通用牌号。钢制管材切断的。在切槽和车削工序中也具有极好的性能。低到中等的切削速度和进给。
GC2135(HC)–P35(P20-P50)
CVD涂层硬质合号,用于要求高韧性的工序,例如到中心的切断和断续切削。切槽和车削的备用选择。很好的整体及刃口强度,可用于低到中等切削速度。
GC1145(HC)-P45(P25-P50)
PVD涂层材质具有极高的韧性和安全性。具有很高整体韧性的基体与耐磨PVD氧化涂层相结合,使其成为要求高韧性的应用场合的。可用于低切削速度。
补充牌号
CT525(HT)–P10(P01-P15)
钛基牌号,有优良的抗氧化性和粘结性。用于良好条件下合金钢和低合金钢要求高表面质量的切槽精加工。使用中等切削速度和进给。
GC235(HC)–P45(P25-P50)
用于要求高韧性的钢件切断和切槽。在不利的条件下使用,采用低切削速度。
GC1115(HC)-P15(P05-P25)
推荐在低进给率或中等切削速度下作为补充材质使用。
M--奥氏体/铁素体/马氏体不锈钢、铸钢、锰钢、合金铸铁、可锻铸铁以及易切钢。
基本牌号
GC1105(HC)-M15(M05-M20)
该基体由硬细晶粒的碳化钨(含钴6%)组成,具有很高的热硬度和良好的抗塑性变形性。新的薄PVDTiAlN涂层具有极高的附着强度,即使在锋利的切削刃上也如此。这不仅***了很强的韧性和均匀的后刀面磨损,而且还具有很高的性能。适合于高切削速度时不锈钢的精加工。
GC1125(HC)-M25(M15-M35)
一款改良的通用PVD涂层牌号。这种牌号在加工不锈钢时可获得很高的耐磨性和良好的切削刃安全性。切槽和车削工序的。切断中也表现良好,尤其是切断管材。中等到低切削速度。
GC2135(HC)–M30(M20-M40)
CVD涂层牌号是不锈钢切断和其它要求高韧性的工序的。很好的整体及刃口强度。使用中等到低切削速度。
GC1025(HC)-M25(M15-M35)
优良的通用PVD涂层牌号,具有对不锈钢的高耐磨性和良好的切削刃安全性的结合。推荐用于切槽与车削工序的;也是管材切断的良好选择。中等到低切削速度。
GC1145(HC)-M40(M40-M50)
该材质是对韧性要求很高的不锈钢应用的解决方案。它适合切断工序以及对切削刃的韧性要求很严格的应用场合。该材质涂有一层在粘性材料中具有良好表现的PVD氧化物。此基体具有极好的整体韧性,适用于低切削速度下的应用。
补充牌号
GC1005(HC)–M10(M05-M20)
PVD涂层硬质合号。有良好的抗塑性变形性的硬的细晶粒基体与高温下有良好的耐磨性的涂层的结合,这使它适用于高切削速度的不锈钢精加工。
CT525(HT)–M10(M05-M15)
钛基牌号,有优良的抗氧化性和粘结性。用于良好条件下不锈钢要求高表面质量的切槽精加工。使用中等切削速度和进给。
H13A(HW)–M15(M10-M30)
良好的抗粘结磨损性与韧性,适用于耐热钢和钛合金的切槽。
GC235(HC)-M35(M25-M40)
用于不锈钢的切槽与切断加工,刀片的韧性***。适合在工况状况不好的条件下低速切削。
GC1115(HC)-M15(M05-M25)
PVD涂层细晶粒硬质合金。基体具有高热硬度和良好的抗塑性变形性,同时还具有优良的切削刃安全性。薄的PVD氧化涂层在锋利的切削刃上具有优良的抗材料粘结性。这***了高韧性、均匀的后刀片磨损以及高性能。
K铸铁、冷硬铸铁、短切屑可锻铸铁。
GC3115(HC)–K15(K05-K25)
非常耐磨的CVD涂层牌号,特别推荐用于稳定条件下的切槽与车削。由于它的优良的热硬度,也可切削硬铸铁。
GC4225(HC)-K25(K10-K35)
通用CVD涂层牌号,具有高耐磨性和良好的切削刃韧性的优良结合。用于中等到高切削速度下的切槽和车削工序。在管材的切断工序中也有良好的性能。
GC1125(HC)-K30(K15-K35)
PVD涂层通用牌号,用于要求高韧性的工序和间断切削。由于***的涂层使得该牌号具有良好的切削刃安全性。可用于中等到低切削速度。
GC1025(HC)-K30(K15-K35)
PVD涂层通用牌号,用于要求高韧性的工序和间断切削。可用于中等到低切削速度。
补充牌号
GC3020(HC)-KIS(K05-K25)
此刀片具有***耐磨性能的CVD涂层,用于工况良好的状况下进行高速的车削和切槽加工。因为它的热硬性***,也推荐用于硬铸铁的加工。
H13A(HW)–K20(K10-K30)
具有良好耐粘结磨损性和韧性,用于铸铁切断/切槽。